soluciones industriales a medida acres engineering custom industrial solutions (35)

Diseño para corte láser de tubo: cómo preparar uniones en ángulo para evitar ajustes en taller

En el diseño de estructuras tubulares, muchas veces se da por hecho que si dos tubos encajan correctamente en el modelo 3D, la pieza está lista para enviarse a fabricación. Pero cuando el conjunto va a producirse mediante corte láser de tubo, el resultado no depende solo de cómo se ve la unión en CAD, sino de cómo va a interpretar la máquina esa geometría.

Este detalle es especialmente importante en uniones inclinadas entre perfiles tubulares. En pantalla, el corte puede parecer limpio y correcto. Sin embargo, si el fichero se exporta sin tener en cuenta cómo corta realmente la máquina, la pieza puede llegar a taller con material sobrante, zonas de colisión o una preparación que obliga a repasar manualmente antes de soldar.

El siguiente ejemplo muestra cómo una pequeña decisión de diseño puede marcar la diferencia entre una pieza que requiere ajuste en taller y una geometría preparada para corte láser de tubo de forma más limpia, repetible y eficiente.

Evolución del modelo: del diseño inicial al corte preparado para fabricación

Para entender el problema, vamos a seguir la evolución de una misma unión tubular desde el planteamiento inicial en CAD hasta el resultado final preparado para fabricación. El interés del ejemplo no está solo en ver qué cambia visualmente, sino en entender por qué una unión que parece correcta en pantalla puede generar ajustes innecesarios cuando llega al taller.

Cada paso ayuda a ver cómo una pequeña decisión en diseño puede afectar directamente al proceso de corte láser de tubo, montaje y soldadura.

La unión parece correcta en CAD

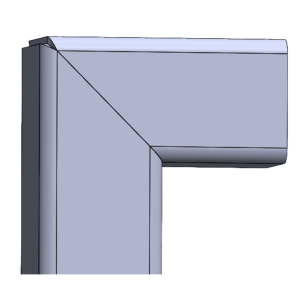
La primera imagen muestra una unión tubular en ángulo que, a nivel visual, parece resuelta. El tubo llega correctamente y el conjunto mantiene la intención del diseño inicial.

Hasta este punto, el diseño cumple su intención geométrica. Las piezas están colocadas, la unión se entiende y el conjunto parece avanzar en la dirección correcta. Pero esta primera revisión solo responde a una pregunta: ¿encaja en CAD?

Para un diseño que se va a fabricar mediante corte láser de tubo, esa pregunta no es suficiente. También hay que valorar si la geometría está preparada para la forma en la que la máquina va a cortar realmente el perfil. No basta con saber si el tubo está bien colocado; hay que comprobar si el corte que vamos a entregar a fabricación tendrá sentido cuando se convierta en una pieza física.

Resultado: la unión parece correcta en CAD, pero todavía falta comprobar si la preparación del corte será adecuada para fabricación.

La máquina no corta la intención del diseñador

En este punto empieza a verse la diferencia entre diseñar una unión que encaja visualmente y preparar una geometría que la máquina pueda cortar correctamente.

En muchos procesos de corte láser de tubo, la máquina trabaja siguiendo el perfil estándar y realiza el corte de forma perpendicular a la superficie del tubo. Esto no es un error de fabricación. Es parte de la lógica del proceso. El problema aparece cuando esa lógica no se ha tenido en cuenta durante el diseño.

En una unión en ángulo, el corte que parece correcto en el ensamblaje puede generar una preparación distinta cuando se aplica sobre el tubo real. La máquina puede cortar exactamente lo que le hemos pedido y, aun así, dejar material sobrante, una geometría que no apoya bien contra la pieza contigua o una zona que necesita preparación adicional antes de soldar.

Resultado: el corte estándar puede ser correcto para la máquina, pero no necesariamente adecuado para montaje y soldadura.

Corrección del excedente con Normal Cut

Para evitar que el problema llegue a taller, se puede preparar la geometría desde SolidWorks convirtiendo el tubo a chapa y aplicando Normal Cut sobre la zona conflictiva.

Aunque la pieza final sea un tubo, este flujo permite trabajar mejor el excedente y generar un corte más coherente con lo que se necesita en fabricación. La finalidad no es añadir complejidad al modelo, sino evitar una operación manual posterior.

Este paso es el que conecta el diseño con la realidad del proceso. En lugar de enviar una geometría que la máquina cortará de forma problemática, se corrige el fichero antes de fabricación para que el resultado llegue mejor preparado al taller.

Resultado: aplicar Normal Cut permite corregir el excedente desde CAD y reducir ajustes posteriores en fabricación.

Unión final preparada para montaje y soldadura

El resultado final muestra una unión más limpia, preparada para apoyar correctamente y fabricarse con menos repasos, menos variabilidad y mayor control del proceso en taller.

La diferencia se aprecia en la zona de contacto. El material sobrante desaparece y el tubo queda mejor preparado para apoyar contra la otra pieza. Esto facilita el posicionamiento, reduce preparación previa y permite que el proceso de soldadura parta de una geometría más controlada.

La mejora puede parecer pequeña en pantalla, pero en fabricación industrial este tipo de detalle tiene impacto real. Si la unión se repite varias veces, cada minuto de repaso evitado cuenta. El objetivo no es que el diseño “se vea mejor”, sino que el fichero tenga más sentido para la máquina y para el taller.

Resultado: la unión queda limpia, sin material sobrante y mejor preparada para corte láser de tubo, montaje y soldadura.

Diseñar para corte láser de tubo es pensar en el proceso completo

tip diseño industrial solidworks normal cut uniones ángulo corte láser dfma acres engineering (5)

Este tip demuestra algo muy importante para cualquier diseñador industrial: un detalle pequeño en CAD puede convertirse en una operación innecesaria en taller. En una unión tubular en ángulo, no basta con que las piezas encajen visualmente. Si el corte no está bien preparado, la pieza puede llegar a fabricación con zonas que obligan a ajustar, repasar o corregir antes de soldar.

¿Necesitas optimizar un diseño antes de enviarlo a fabricación?

En Acres desarrollamos soluciones industriales a medida aplicando criterios de  DFMA y DTA desde las primeras fases. Analizamos piezas, uniones, tolerancias y procesos para reducir la complejidad de fabricación sin comprometer la función ni la robustez del equipo.

Con más de 75 años de experiencia industrial de grupo y más de 4.000 diseños fabricados, combinamos ingeniería, fabricación y criterio práctico para crear soluciones que funcionen tanto en el modelo 3D como en planta.

Si necesitas optimizar un diseño existente, podemos ayudarte a estudiar la solución técnica más adecuada.